মধ্যে চাপ তীব্রতাজলবাহী সিলিন্ডারএটি একটি সার্কিট-ডিজাইন সমস্যা যা স্বাভাবিক ক্রিয়াকলাপের সময় অদৃশ্য থাকতে পারে এবং শুধুমাত্র তখনই প্রদর্শিত হতে পারে যখন একটি চেম্বার ব্লক হয়ে যায়, একটি ভালভ বন্ধ হয়ে যায়, তেলের তাপমাত্রা পরিবর্তন হয় বা লোড একটি অপ্রত্যাশিত দিকে চলাচল করতে বাধ্য করে।
মূল কারণ হল একটি একক-রড পিস্টনের দুই পাশে অসম এলাকা। যখন একদিকে তেল আটকে থাকে এবং অন্য দিকে চাপ দেওয়া হয় বা সরাতে বাধ্য হয়, তখন পিস্টন একটি জলবাহী তীব্রতা হিসাবে কাজ করতে পারে। অবরুদ্ধ চেম্বারে ফলস্বরূপ চাপ পাম্প দ্বারা সরবরাহ করা চাপের চেয়ে বেশি হতে পারে।
থার্মাল লকিং একটি সম্পর্কিত ঝুঁকি। যদি তেল বন্ধ ভালভের মধ্যে আটকে থাকে এবং সিলিন্ডারের তাপমাত্রা বৃদ্ধি পায়, তাহলে তরল প্রায় নির্দিষ্ট আয়তনের মধ্যে প্রসারিত হয়। পাম্প না চললেও চাপ বৃদ্ধি সিল, ফিটিং, ভালভ, টিউবিং এবং সিলিন্ডারের উপাদানগুলিতে কাজ করতে পারে।
OEM ক্রেতাদের জন্য, মূল প্রশ্নটি শুধুমাত্র "সিলিন্ডারের কাজের চাপ কি?" এটি "সার্কিট অবরুদ্ধ, উত্তপ্ত, কম, থামানো বা পিছনে চালিত হলে সিলিন্ডার কী চাপ দেখতে পারে?"
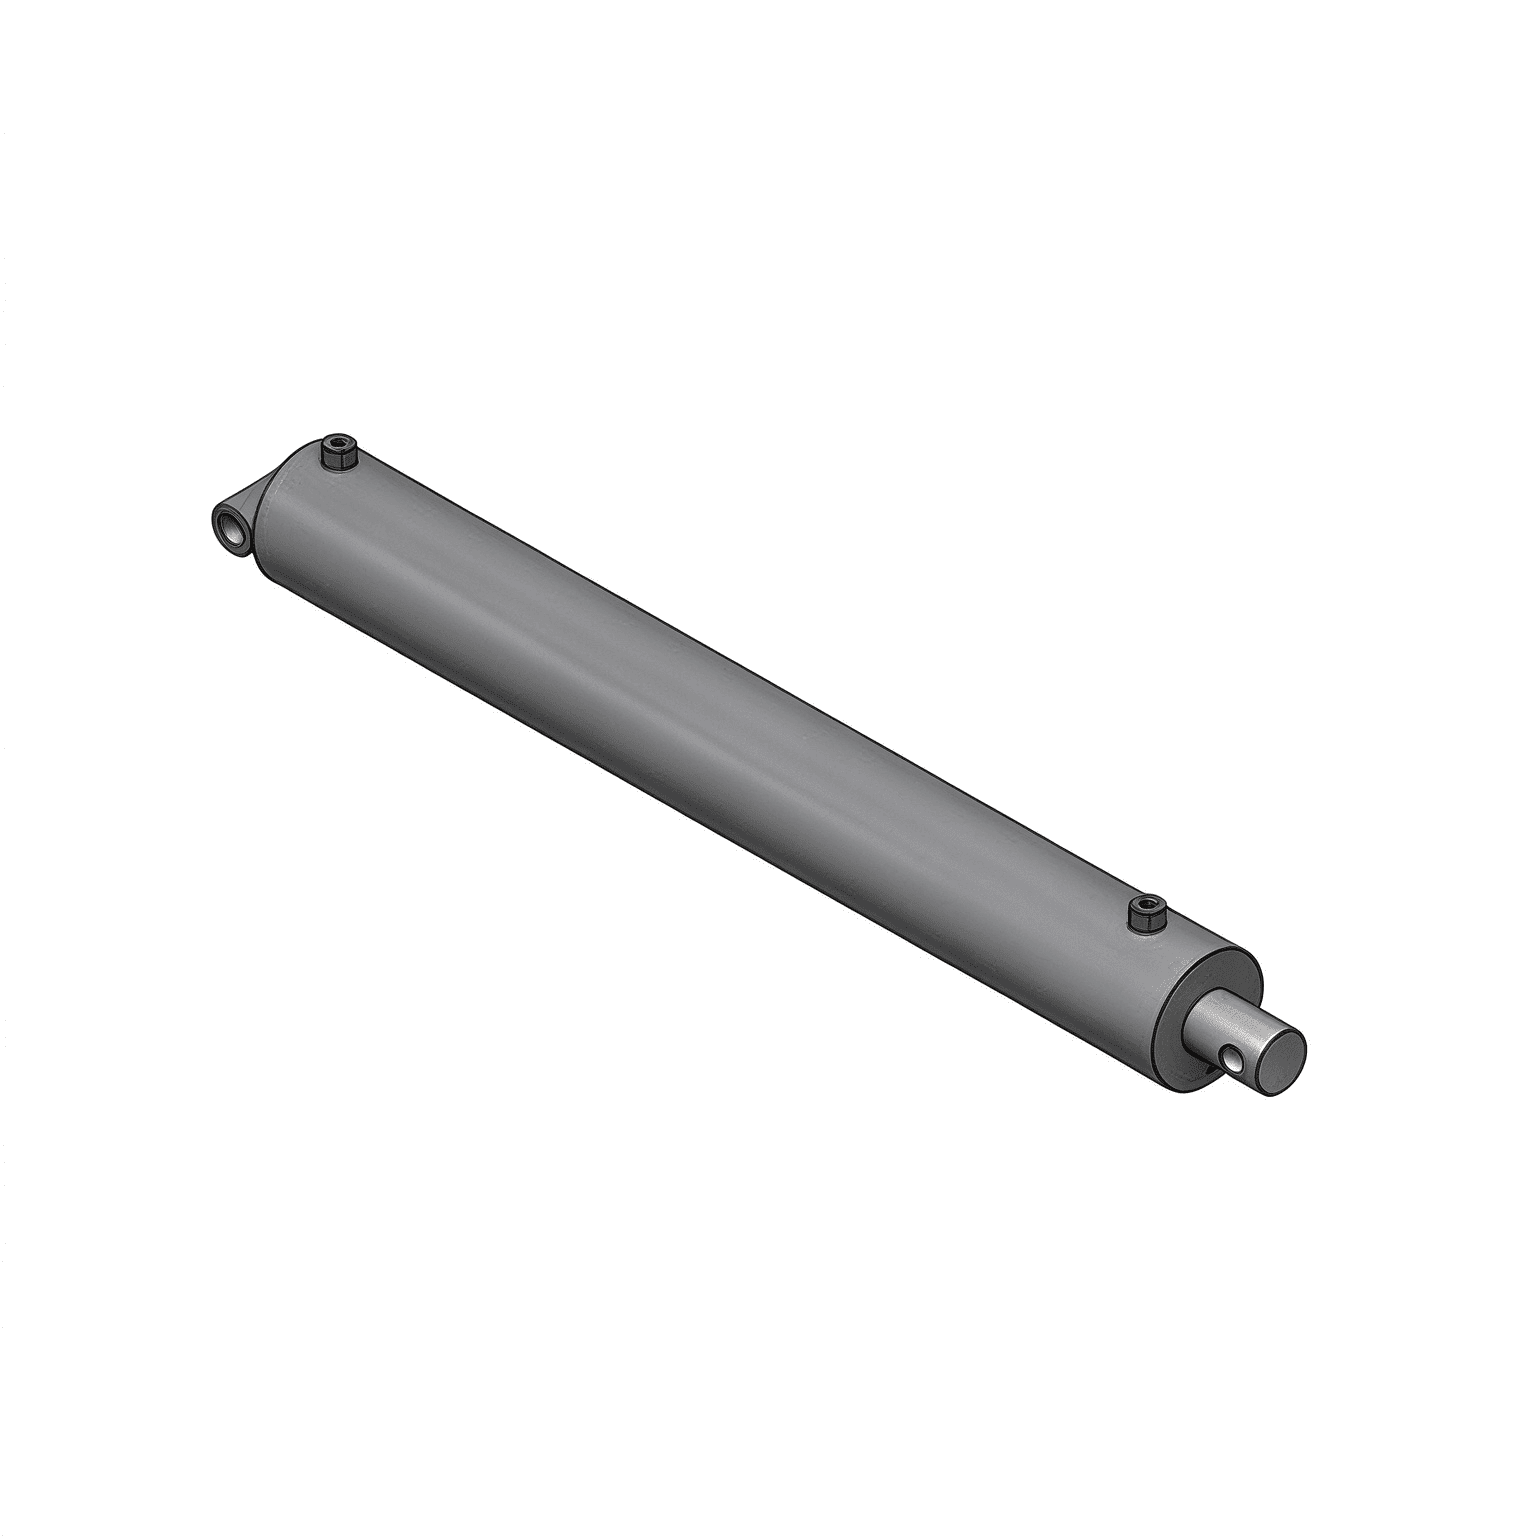
একটি প্রচলিতএকক-রড জলবাহী সিলিন্ডারক্যাপের পাশে একটি পূর্ণ পিস্টন এলাকা এবং রডের পাশে একটি ছোট কণিকা এলাকা রয়েছে। রডটি রডের পাশে পিস্টন এলাকার অংশ দখল করে।
রড-সাইড ভলিউম ডিসচার্জ না করার সময় ক্যাপ সাইড চাপ দিলে, পিস্টনের মাধ্যমে প্রেরিত বল ছোট রড-সাইড এলাকায় কাজ করে। একটি প্রথম-পাস সম্পর্ক হল:
এই সম্পর্ক একটি ইঞ্জিনিয়ারিং স্ক্রীনিং টুল. এটি একটি সরলীকৃত, স্থির অবস্থা অনুমান করে এবং একটি সম্পূর্ণ সার্কিট বিশ্লেষণ প্রতিস্থাপন করে না। প্রকৃত চাপ নির্ভর করে ফুটো, আটকে পড়া বাতাসের বিষয়বস্তু, তরল সংকোচনযোগ্যতা, কাঠামোগত সম্মতি, সিল আচরণ, ভালভ প্রতিক্রিয়া, ঘর্ষণ, তাপমাত্রা এবং চলাচলের দিকনির্দেশের উপর।
এলাকা অনুপাত হল কারণ একটি সিলিন্ডার একটি রড-সাইড চাপ অনুভব করতে পারে যা পাম্পের চাপকে ছাড়িয়ে যায়। সিলিন্ডার কিছুই থেকে শক্তি তৈরি করে না; এটি পিস্টন জ্যামিতির মাধ্যমে বল এবং স্থানচ্যুতিকে ট্রেড করে যখন অবরুদ্ধ ভলিউম একটি ভিন্ন চাপ অনুভব করে।
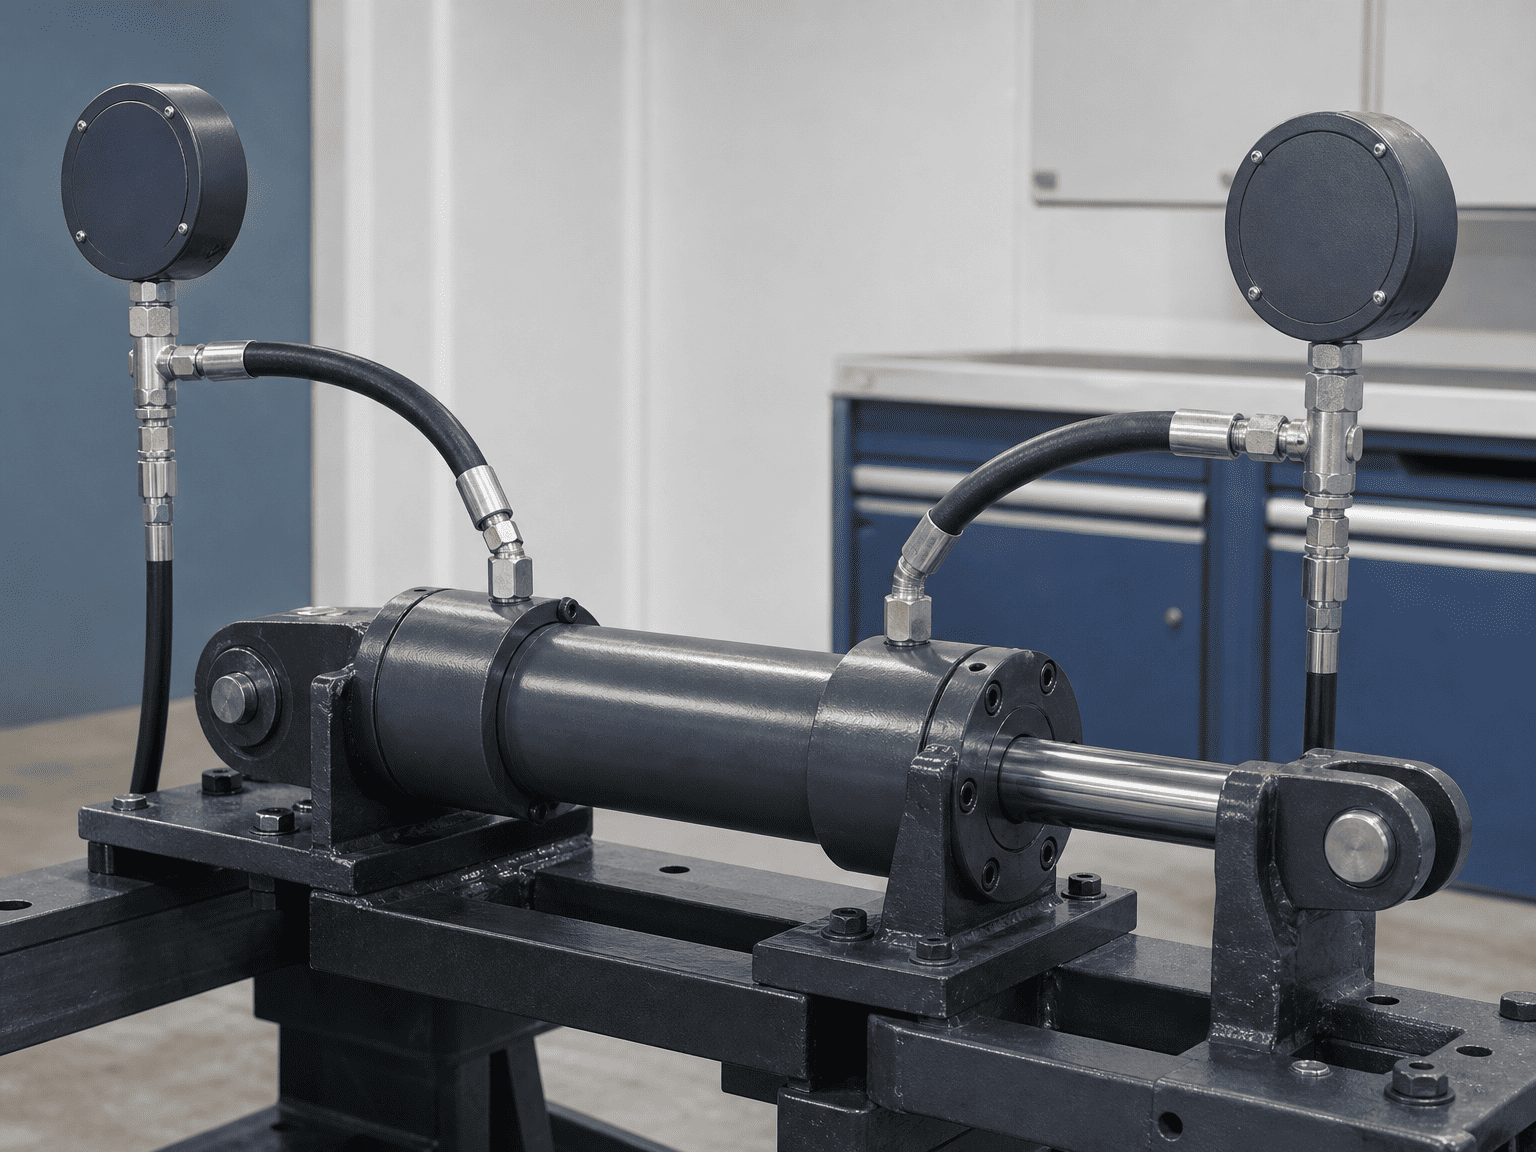
অনুমান করুন, শুধুমাত্র এলাকার সম্পর্ক চিত্রিত করার জন্য, যে:
- ক্যাপ-সাইড পিস্টন এলাকা 10 ইঞ্চি²
- রড-পার্শ্বের কঙ্কাল ক্ষেত্রফল 7 ইঞ্চি²
- ক্যাপ-সাইড চাপ 2,100 psi
- রড-সাইড চেম্বারটি স্রাব করতে অক্ষম
সরলীকৃত তীব্রতা অনুমান হল:
এটি একটি পণ্য রেটিং, পরীক্ষার ফলাফল বা নকশা অনুমোদন নয়. এটি একটি গণনার উদাহরণ যা দেখায় যে কেন পাম্পের চাপের জন্য রেট করা সিলিন্ডারের এখনও বিপরীত চেম্বার এবং ভালভ ব্যবস্থার পর্যালোচনার প্রয়োজন হতে পারে।
যদি রড-সাইড এলাকা ক্যাপ-সাইড এলাকার তুলনায় অনেক ছোট হয়, তাত্ত্বিক চাপ অনুপাত আরও গুরুতর হয়ে ওঠে। প্রকৃত মেশিন ফুটো, একটি ত্রাণ ভালভ বা কাঠামোগত আন্দোলনের মাধ্যমে চাপ উপশম বা সীমিত করতে পারে, তবে সেই পথগুলি ইচ্ছাকৃতভাবে ডিজাইন এবং যাচাই করা আবশ্যক।
ক্লাসিক অবস্থা হল ক্যাপের প্রান্তে চাপ প্রয়োগ করা হয় যখন রডের প্রান্তটি একটি বদ্ধ দিকনির্দেশক ভালভ, লোড-হোল্ডিং ভালভ, পাইলট-চালিত চেক ভালভ বা হিমায়িত তরল পথ দ্বারা অবরুদ্ধ থাকে।
লোড বা ইনকামিং ক্যাপ-এন্ড চাপ দ্বারা সিলিন্ডারকে প্রত্যাহারের দিকে ঠেলে দিলে ঝুঁকি বেড়ে যায়। রড-সাইড তেলের কোথাও যাওয়ার নেই, তাই চাপ দ্রুত বাড়তে পারে।
লোড-হোল্ডিং ভালভ অনিয়ন্ত্রিত আন্দোলন প্রতিরোধ করতে ব্যবহার করা হয়। এগুলি গুরুত্বপূর্ণ সুরক্ষা উপাদান, তবে সার্কিটকে অবশ্যই এক্সটেনশন, প্রত্যাহার, থামানো এবং তাপীয় পরিবর্তনের সময় আটকে থাকা তেলের জন্য একটি নিয়ন্ত্রিত পথ সরবরাহ করতে হবে।
একটি ভালভ ব্যবস্থা যা একটি রাজ্যে একটি স্থগিত লোড ধারণ করে অন্য রাজ্যে চাপের ফাঁদ তৈরি করতে পারে। পর্যালোচনাটি অবশ্যই স্টার্টআপ, স্বাভাবিক চলাচল, জরুরি স্টপ, পায়ের পাতার মোজাবিশেষ ব্যর্থতা, ভালভ ডি-এনার্জাইজেশন এবং রক্ষণাবেক্ষণ বিচ্ছিন্নতা কভার করতে হবে।
একটি হার্ড স্টপের বিরুদ্ধে চালিত একটি সিলিন্ডার একটি চাপ স্পাইক বা ফাঁদ তরল তৈরি করতে পারে যদি ভালভটি প্রবাহ সরবরাহ করতে থাকে। যান্ত্রিক স্টপ জলবাহী শক্তি অপসারণ করে না; এটি কাঠামো, সিলিন্ডার, মাউন্ট এবং সার্কিটে লোড স্থানান্তর করে।
এন্ড-অফ-স্ট্রোক কন্ট্রোল, কুশন সেটিংস, রিলিফ পাথ এবং মেশিন স্টপ একসাথে পর্যালোচনা করা উচিত। একটি কুশন সঠিকভাবে ডিজাইন করা চাপ-সীমাবদ্ধ পথের বিকল্প নয়।
কিছু সার্কিট ইচ্ছাকৃতভাবে সিলিন্ডার পোর্টগুলিকে এমনভাবে সংযুক্ত করে যা গতি পরিবর্তন করে বা স্থানচ্যুত রড-সাইড তেল ব্যবহার করে। এই সার্কিটগুলি অস্বাভাবিক চাপ এবং প্রবাহ সম্পর্ক তৈরি করতে পারে। একটি আদর্শ সিলিন্ডার গণনা প্রকৃত পোর্ট চাপ বর্ণনা করতে পারে না।
স্কিম্যাটিককে ক্যাপ-এন্ড এবং রড-এন্ড চেম্বারের মধ্যে প্রতিটি সংযোগ সনাক্ত করা উচিত, যার মধ্যে পুনর্জন্মের পথ, পাইলট লাইন, সিকোয়েন্স ভালভ এবং প্রবাহ নিয়ন্ত্রণ রয়েছে।
হাইড্রোলিক তেল প্রসারিত হয় যখন এর তাপমাত্রা বৃদ্ধি পায়। যদি তেলটি একটি অনমনীয় বা প্রায় অনমনীয় ভলিউমে আটকে থাকে, তবে প্রসারণের কোথাও যাওয়ার নেই এবং চাপ বৃদ্ধি পায়।

চাপ বৃদ্ধি তরলের বৈশিষ্ট্য, আটকে থাকা আয়তন, তাপমাত্রার পরিবর্তন, বায়ুর উপাদান, উপাদানের স্থিতিস্থাপকতা এবং ফুটো বা ত্রাণের প্রাপ্যতা দ্বারা প্রভাবিত হয়। একটি সরলীকৃত তাপীয় সম্প্রসারণ অনুমান ঝুঁকির দিক দেখাতে সাহায্য করতে পারে, কিন্তু তরল ডেটা এবং সিস্টেম সম্মতি ছাড়া এটি চূড়ান্ত চাপের পূর্বাভাস হিসাবে ব্যবহার করা উচিত নয়।
থার্মাল লকিং ঘটতে পারে যখন:
- একটি সিলিন্ডার দুটি বন্ধ ভালভ দ্বারা বিচ্ছিন্ন হয়
- পাইলট-চালিত চেক উভয় বন্দরকে আটকে রাখে
- দ্রুত কাপলারগুলি তাদের মধ্যে আটকে থাকা তেলের সাথে সংযোগ বিচ্ছিন্ন করা হয়
- একটি মেশিন ঠান্ডা অবস্থা থেকে একটি উষ্ণ কর্মশালায় সরানো হয়
- সূর্যালোক বা অন্য তাপের উৎস একটি বিচ্ছিন্ন সিলিন্ডারকে উষ্ণ করে
- একটি লোড-হোল্ডিং সার্কিট স্বাভাবিক চাপ সমতা প্রতিরোধ করে
চাপ বাড়ার সময় পাম্প বন্ধ হতে পারে। এই কারণে রক্ষণাবেক্ষণ কর্মীদের অনুমান করা উচিত নয় যে একটি ডি-এনার্জাইজড হাইড্রোলিক সার্কিট চাপমুক্ত।
আটকে থাকা ভলিউমগুলি সনাক্ত করুন এবং ক্যাপ এন্ড এবং রড এন্ডের জন্য চাপের পথ গণনা বা পরীক্ষা করুন। ভালভ ফুটো, তাপ সম্প্রসারণ, আটকে পড়া বায়ু এবং কাঠামোগত সম্মতি অন্তর্ভুক্ত করুন।
একটি সার্কিট একটি ত্রাণ ডিভাইস, সম্প্রসারণ ভলিউম, সঞ্চয়কারী বিন্যাস বা নিয়ন্ত্রিত মেক আপ পাথ প্রয়োজন হতে পারে. সঠিক সমাধান লোড, বিপদ, ভালভ আর্কিটেকচার এবং প্রযোজ্য মেশিন ডিজাইনের প্রয়োজনীয়তার উপর নির্ভর করে।
চাপ সেটিং, প্রবাহ ক্ষমতা, স্রাব রুট এবং লোড-হোল্ডিং ফাংশনের সাথে মিথস্ক্রিয়া পরীক্ষা না করে রিলিফ ভালভ যোগ করবেন না।
সিলিন্ডার টিউব, পিস্টন, রড, সিল, পোর্ট, পায়ের পাতার মোজাবিশেষ, ফিটিংস, ভালভ, ম্যানিফোল্ড এবং মাউন্টিং কাঠামো পরীক্ষা করুন। পাম্প রিলিফ সেটিং স্বয়ংক্রিয়ভাবে প্রতিটি অবরুদ্ধ চেম্বারে দেখা সর্বোচ্চ চাপ নয়।
স্বাভাবিক স্টপ, জরুরী স্টপ, বৈদ্যুতিক শক্তি হ্রাস, পায়ের পাতার মোজাবিশেষ ব্যর্থতা, ভালভ স্পুল রিটার্ন, পাইলট চাপ হ্রাস এবং ম্যানুয়াল রক্ষণাবেক্ষণ বিচ্ছিন্নতা পর্যালোচনা করুন। একটি নিরাপদ হোল্ড অবস্থা এখনও একটি চাপ-ত্রাণ পথ প্রয়োজন হতে পারে.
কোল্ড-স্টার্ট কন্ডিশন, অপারেটিং টেম্পারেচার, পার্ক করা কন্ডিশন, স্টোরেজ টেম্পারেচার এবং ডাইরেক্ট হিট এক্সপোজার সংজ্ঞায়িত করুন। তরল আটকে থাকার সময় যদি একটি সিলিন্ডারকে বিচ্ছিন্ন করা যায়, তবে তাপীয় চাপ অবশ্যই ঝুঁকি পর্যালোচনায় বিবেচনা করা উচিত।
যখন মেশিনটি দেখায় তখন চাপের তীব্রতা বা তাপ লকিং সন্দেহ হতে পারে:
- একটি রড-সাইড পায়ের পাতার মোজাবিশেষ বা স্বাভাবিক পাম্প চাপ সত্ত্বেও ফিটিং ব্যর্থতা
- একটি ম্যাচিং পাম্প overpressure ঘটনা ছাড়া একটি সীল এক্সট্রুশন প্যাটার্ন
- একটি সিলিন্ডার যা গরম বা ঠান্ডা হওয়ার পরে সরানো কঠিন হয়ে যায়
- একটি লোড-হোল্ডিং ভালভ যা প্রত্যাশার চেয়ে আরও শক্তভাবে লক করে
- পাম্প বন্ধ করার পরে অবশিষ্ট চাপ
- একটি ফিটিং যা রক্ষণাবেক্ষণের সময় নিরাপদে আলগা করা যায় না
- একটি ত্রাণ ভালভ যা স্টপ বা তাপমাত্রা পরিবর্তনের পরেই খোলে
- যখন একটি সিলিন্ডার যান্ত্রিক স্টপে পৌঁছায় তখন অব্যক্ত চাপ বৃদ্ধি পায়
এই লক্ষণগুলি একটি প্রক্রিয়ার প্রমাণ নয়। তারা নির্দেশ করে যে পোর্ট চাপ এবং অবরুদ্ধ-ভলিউম আচরণ পরিমাপ এবং ম্যাপ করা উচিত।

1. মেশিন নিরাপদ করুন. মেশিন প্রস্তুতকারকের বিচ্ছিন্নতা এবং সঞ্চিত-শক্তি পদ্ধতি অনুসরণ করুন। "চাপ আছে কিনা দেখার জন্য" ফিটিং আলগা করবেন না।
2. উভয় পোর্ট চাপ রেকর্ড. শুধুমাত্র পাম্পে নয়, প্রাসঙ্গিক লোড এবং তাপমাত্রার অবস্থার অধীনে সিলিন্ডার পোর্টে চাপ পরিমাপ করুন।
3. ভালভ যুক্তি ট্রেস. পাইলট-চালিত চেক, কাউন্টারব্যালেন্স ভালভ, সিকোয়েন্স ভালভ, প্রবাহ নিয়ন্ত্রণ এবং যেকোনো পুনর্জন্ম সংযোগ সনাক্ত করুন।
4. আটকা পড়া ভলিউম সনাক্ত করুন। বন্ধ ভালভ বা সংযোগ বিচ্ছিন্ন কাপলার দ্বারা বিচ্ছিন্ন করা যেতে পারে এমন প্রতিটি বিভাগ চিহ্নিত করুন।
5. তাপমাত্রার ইতিহাস পরীক্ষা করুন। চাপ ইভেন্টের আগে, সময় এবং পরে তরল এবং পরিবেষ্টিত তাপমাত্রা রেকর্ড করুন।
6. ব্যর্থতার অবস্থান পরিদর্শন করুন। চাপ-সম্পর্কিত ক্ষতির জন্য রড-সাইড এবং ক্যাপ-সাইড সিল, ফিটিং, পায়ের পাতার মোজাবিশেষ এবং ভালভ গহ্বরের তুলনা করুন।
7. অঙ্কন সংশোধন পর্যালোচনা. নিশ্চিত করুন যে ক্ষেত্রের পরিবর্তনগুলি একটি ত্রাণ পথ সরিয়ে দেয়নি বা ভালভ প্লাম্বিং পরিবর্তন করেনি।
8. নিয়ন্ত্রিত অবস্থার অধীনে পুনরায় পরীক্ষা. মেশিনটিকে পরিষেবাতে ফিরিয়ে দেওয়ার আগে উপযুক্ত উপকরণ এবং একটি নথিভুক্ত পরীক্ষা পরিকল্পনা ব্যবহার করুন।
যখন তদন্তে অন্তর্ভুক্ত থাকে তখন একজন প্রস্তুতকারক আরও কার্যকর উত্তর দিতে পারেন:
- সিলিন্ডার বোর, রড ব্যাস, স্ট্রোক এবং মাউন্টিং ব্যবস্থা
- ক্যাপ-এন্ড এবং রড-এন্ড পোর্ট মাপ এবং পায়ের পাতার মোজাবিশেষ রাউটিং
- ভালভ চিহ্ন এবং পাইলট লাইন সহ হাইড্রোলিক পরিকল্পিত
- প্রতিটি সিলিন্ডার পোর্টে পাম্প ত্রাণ চাপ এবং পরিমাপ করা চাপ
- লোড দিক, স্থগিত-লোড অবস্থা এবং যান্ত্রিক স্টপ
- লোড-হোল্ডিং ভালভ, কাউন্টারব্যালেন্স ভালভ এবং চেক-ভালভ অংশ সংখ্যা
- তরলের ধরন, তাপমাত্রার পরিসীমা এবং আটকানো-ভলিউমের অবস্থা
- সাধারণ স্টপ, জরুরী স্টপ এবং পাওয়ার-লস আচরণ
- ব্যর্থ সীল, জিনিসপত্র, পায়ের পাতার মোজাবিশেষ বা ভালভ ছবি
- প্রয়োজনীয় হোল্ডিং ফাংশন এবং প্রযোজ্য মেশিন নিরাপত্তা প্রয়োজনীয়তা
একটি একক পাম্প-চাপ মান চাপের তীব্রতা নির্ণয় করার জন্য খুব কমই যথেষ্ট।
চিত্রিত এলাকা গণনা একটি চাপ রেটিং নয়। নিবন্ধটি একটি অনির্দিষ্ট সিলিন্ডারে একটি সর্বজনীন ত্রাণ সেটিং, ভালভের আকার, অনুমোদিত তাপমাত্রা পরিসীমা বা নিরাপদ কাজের চাপ নির্ধারণ করে না।
সঠিক চাপের সীমা বর্তমান সিলিন্ডার অঙ্কন, উপাদান এবং সীল স্পেসিফিকেশন, সার্কিট ডিজাইন, ভালভ ডেটা, পরীক্ষার প্রমাণ এবং মেশিনের ঝুঁকি মূল্যায়ন থেকে আসতে হবে। একটি পার্কার ক্যাটালগ, একটি সাধারণ হাইড্রোলিক নিবন্ধ বা একটি সূত্র প্রক্রিয়াটি ব্যাখ্যা করতে পারে, কিন্তু তাদের মধ্যে কোনটিই চূড়ান্ত আবেদন পর্যালোচনার বিকল্প নয়।
এইচসিআইসি, জিনান হুয়াচেন ইন্ডাস্ট্রিয়াল কোং লিমিটেড নামেও পরিচিত, যানবাহন, বর্জ্য-হ্যান্ডলিং, নির্মাণ এবং শিল্প সরঞ্জামগুলির জন্য হাইড্রোলিক সিলিন্ডার এবং হাইড্রোলিক পাওয়ার ইউনিট তৈরি করে এবং তৈরি করে৷ একটি চাপ-তীব্রকরণ পর্যালোচনার জন্য, সম্পূর্ণ সার্কিট এবং পরিমাপকৃত অপারেটিং শর্তগুলি সরবরাহ করুন যাতে সিলিন্ডারটিকে মেশিনের অংশ হিসাবে মূল্যায়ন করা যায়, বিচ্ছিন্নভাবে নয়।