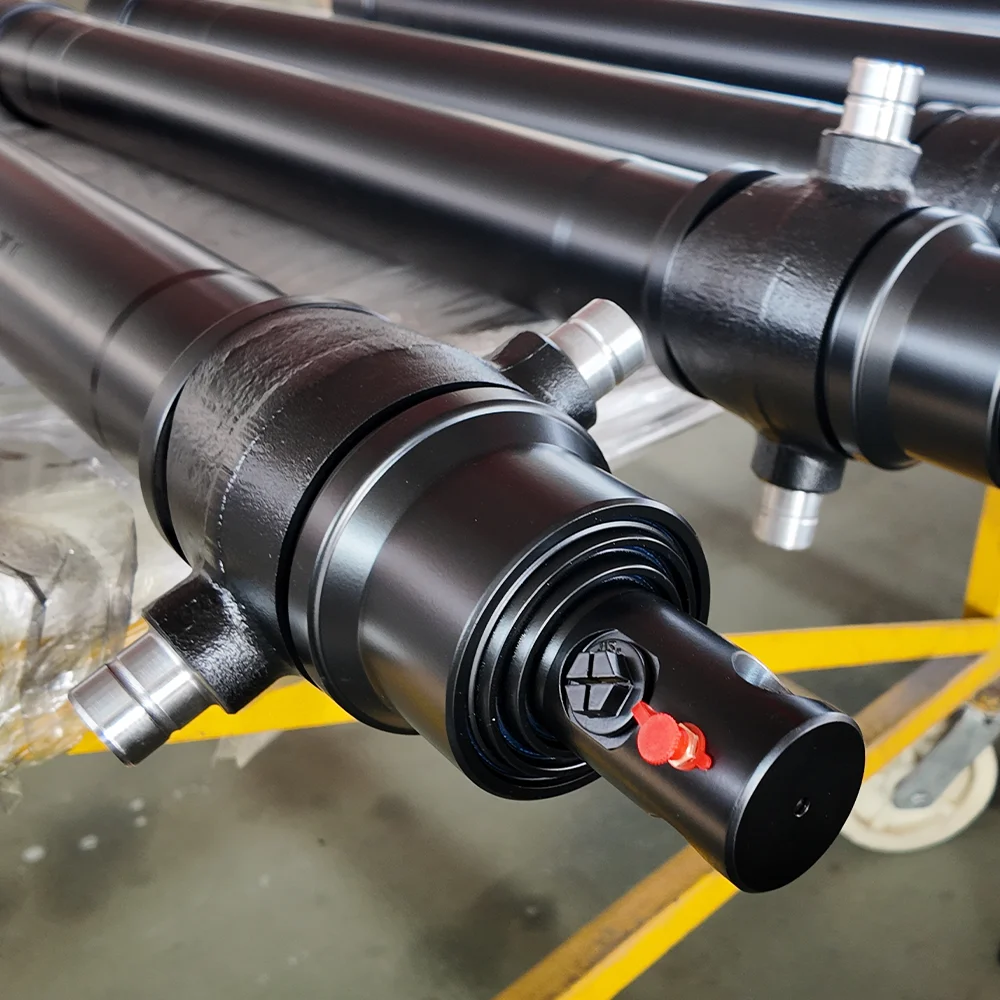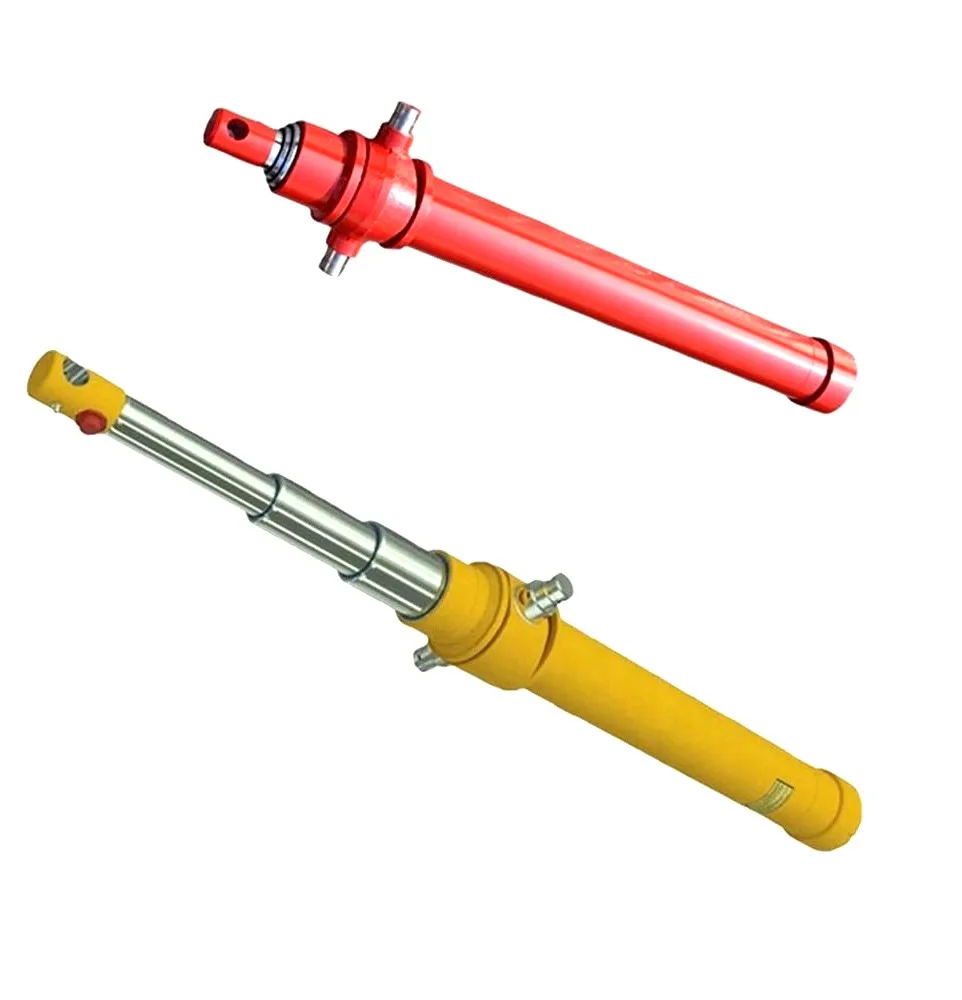
কখনজলবাহী সিলিন্ডারব্যর্থ হলে, ফিল্ড টেকনিশিয়ানরা স্বতঃস্ফূর্তভাবে ব্যারেলের ভিতরে তাকান—পিস্টন সিল, রড ক্রোম এবং ওয়াইপার রিং পরীক্ষা করা। তবুও, এক্সকাভেটর, মাইনিং শোভেল, রিফিউজ প্যাকার এবং আর্টিকুলেটিং হুইল লোডারের মতো গুরুতর-ডিউটি মোবাইল যন্ত্রপাতিগুলিতে, 40% পর্যন্ত অনির্ধারিত সিলিন্ডার প্রতিস্থাপন মাউন্টিং পিভট পয়েন্টগুলিতে বিপর্যয়কর যান্ত্রিক ব্যর্থতার কারণে হয়: রড আই, বেস ক্লিভিস, বা ট্রননিয়ন বোরেসপিন।
একটি হিমায়িত, গ্যালড বা ডিম্বাকৃতি পিভট পিন আর্টিকুলেশন জয়েন্টগুলিকে লক করে দেয়, পিস্টন রড জুড়ে গুরুতর পার্শ্বীয় বাঁকানো মুহুর্তগুলি প্ররোচিত করে এবং মাথার গ্রন্থি ফুটোকে ত্বরান্বিত করে। এই ইঞ্জিনিয়ারিং গাইডে পিন আই পরিধানের মূল মেকানিক্স, ফ্রেটিং ক্ষয় থেকে গ্যালিংকে আলাদা করার জন্য ফরেনসিক ডায়াগনস্টিকস এবং ভারী-শুল্ক বুশিং এবং শক্ত খাদ পিনগুলি নির্বাচন করার জন্য ধাতববিদ্যার বেঞ্চমার্কের বিবরণ রয়েছে।
| ব্যর্থতা মোড | শারীরিক মূল কারণ | চাক্ষুষ/শ্রবণযোগ্য স্বাক্ষর |
|---|---|---|
| আঠালো Galling | ধাতু থেকে ধাতু মাইক্রো ঢালাই চরম যোগাযোগ চাপ অধীনে সীমানা তৈলাক্তকরণ ক্ষতি থেকে | পিন উপর গভীর অনুদৈর্ঘ্য gouges; উচ্চারণ সময় উচ্চ-পিচ চিৎকার; জব্দ করা পিন |
| Fretting জারা | মাইক্রো-দোলন (<100 um) ভারী কম্পনের অধীনে প্রতিরক্ষামূলক অক্সাইড ফিল্ম ভাঙছে | সূক্ষ্ম লালচে-বাদামী (কোকো) পাউডার বা কালো স্লাজ পিন আই থেকে কাঁদে; pitted যোগাযোগ ফ্ল্যাট |
| বোর ডিম্বাকৃতি (চোখের প্রসারণ) | পিক স্পন্দনকারী শক লোডগুলি লক্ষ লক্ষ চক্রের উপর প্যারেন্ট স্টিলের ফলন শক্তিকে ছাড়িয়ে যায় | চোখের বোর ব্যাস বৃত্তাকার থেকে >0.5 মিমি প্রসারিত হয়; বিপরীতে অত্যধিক যান্ত্রিক clunking |
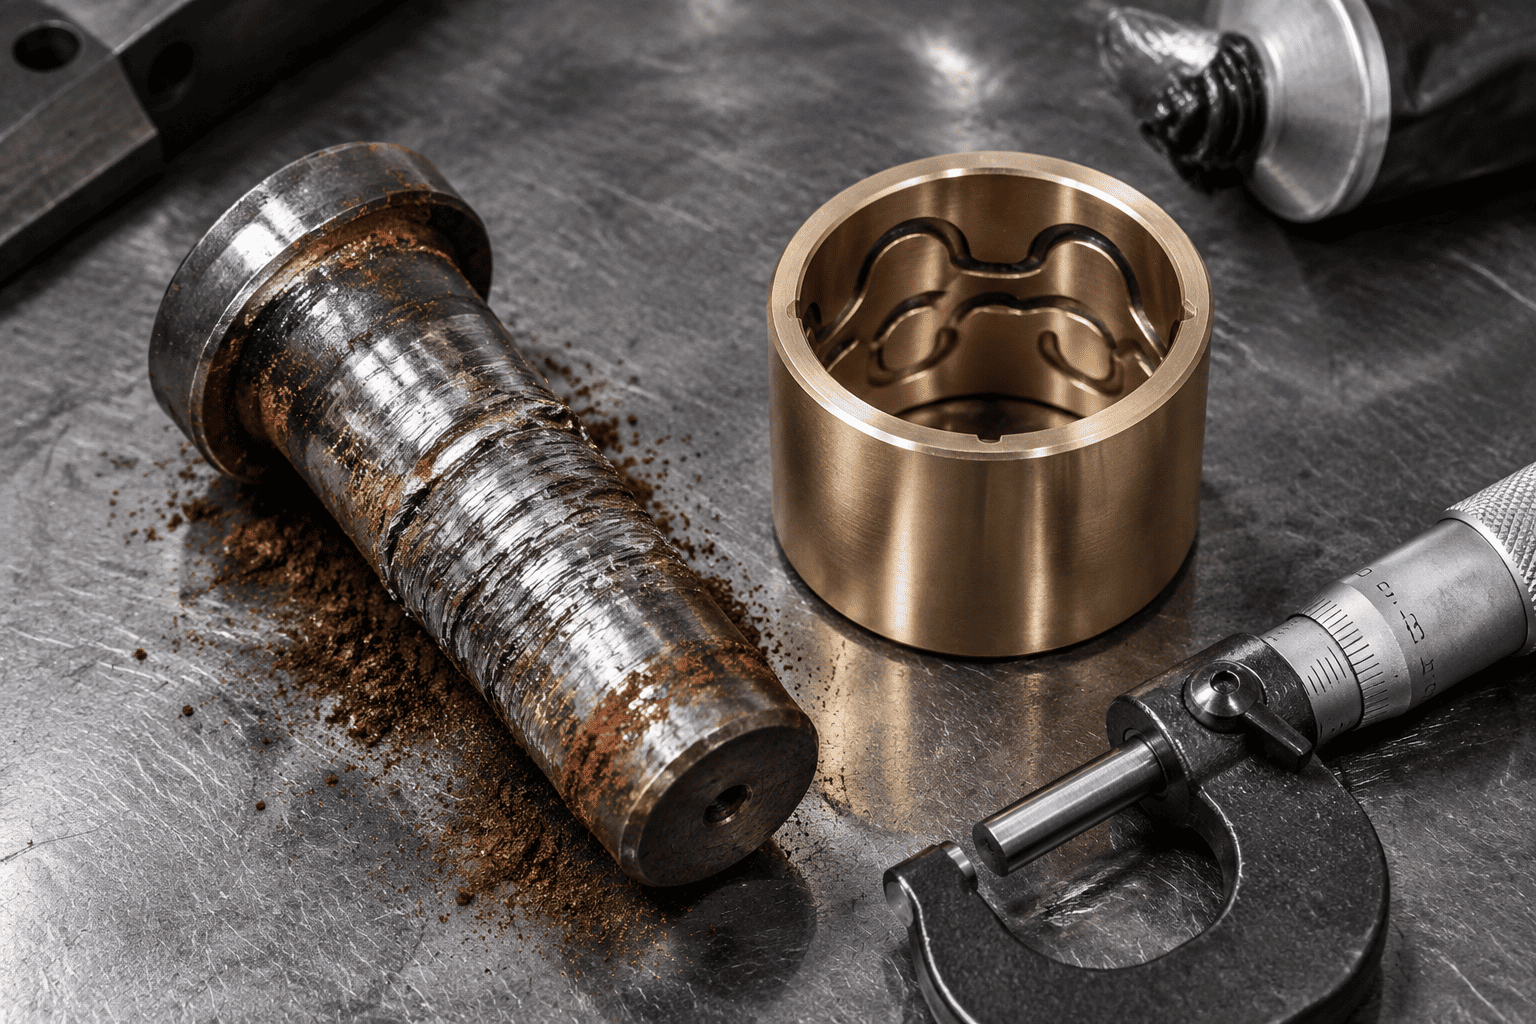
যখন একটি খননকারী বালতিজলবাহী সিলিন্ডারঘন কাদামাটি বা শিলা ভেঙ্গে যায়, পিন জুড়ে যোগাযোগের চাপ এবং বুশিং সহজেই 80 থেকে 100 MPa (11,600 থেকে 14,500 psi) অতিক্রম করে। যদি তৈলাক্তকরণ গ্রীস ফিল্ম ভেঙ্গে যায়, তাহলে স্টিলের পিন এবং স্টিলের রড আই স্পর্শের মাইক্রোস্কোপিক পৃষ্ঠের অ্যাস্পেরিটিস সরাসরি স্পর্শ করে। ঘর্ষণ তাৎক্ষণিকভাবে 800 ডিগ্রি সেলসিয়াসের বেশি স্থানীয় তাপ উৎপন্ন করে, যার ফলে মাইক্রো-ওয়েল্ডগুলি মূল ধাতুর অংশগুলি তৈরি করে এবং ছিঁড়ে ফেলে। কয়েক ঘন্টার মধ্যে, পিনটি ক্লিভিসের ভিতরে শক্ত হয়ে যায়।
রোড হেডার এবং হাইড্রোলিক হ্যামারের মতো উচ্চ-ফ্রিকোয়েন্সি কম্পনকারী সরঞ্জামগুলিতে, পিভট পিনটি ক্রমাগত লোডের অধীনে ক্ষুদ্র কৌণিক মাইক্রো-মোশন (50 মাইক্রনের কম) অতিক্রম করে। এই মাইক্রো-ঘষা গ্রীস মুছে দেয়, মাইক্রোস্কোপিক ইস্পাতের কণাগুলোকে মুছে দেয়। এই সদ্য শিয়ার করা ইস্পাত কণাগুলি বাতাসে জারিত হওয়ার সাথে সাথে তারা শক্ত আয়রন অক্সাইড (Fe₂O₃) গঠন করে, একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম লাল পলিশিং রুজ তৈরি করে যা পিনের চোখের বড় আকারকে পিষে দেয়।
সিঙ্গেল-পিস নকল রড চোখ এবং ঢালাই করা বেস প্লেটে, ক্রমাগত দিকনির্দেশক হাতুড়ির ফলে গোলাকার পিন বোর স্থায়ীভাবে একটি দীর্ঘায়িত উপবৃত্তে পরিণত হয়। একবার ক্লিয়ারেন্স 0.8 মিমি (0.030") ছাড়িয়ে গেলে, গতিশীল শক লোডগুলি দ্রুতগতিতে প্রসারিত হয়, অবশেষে 3 টা এবং 9 টায় চোখের চাপ ঘনত্বের কোণে হুপ ক্লান্তি ফাটল শুরু করে।
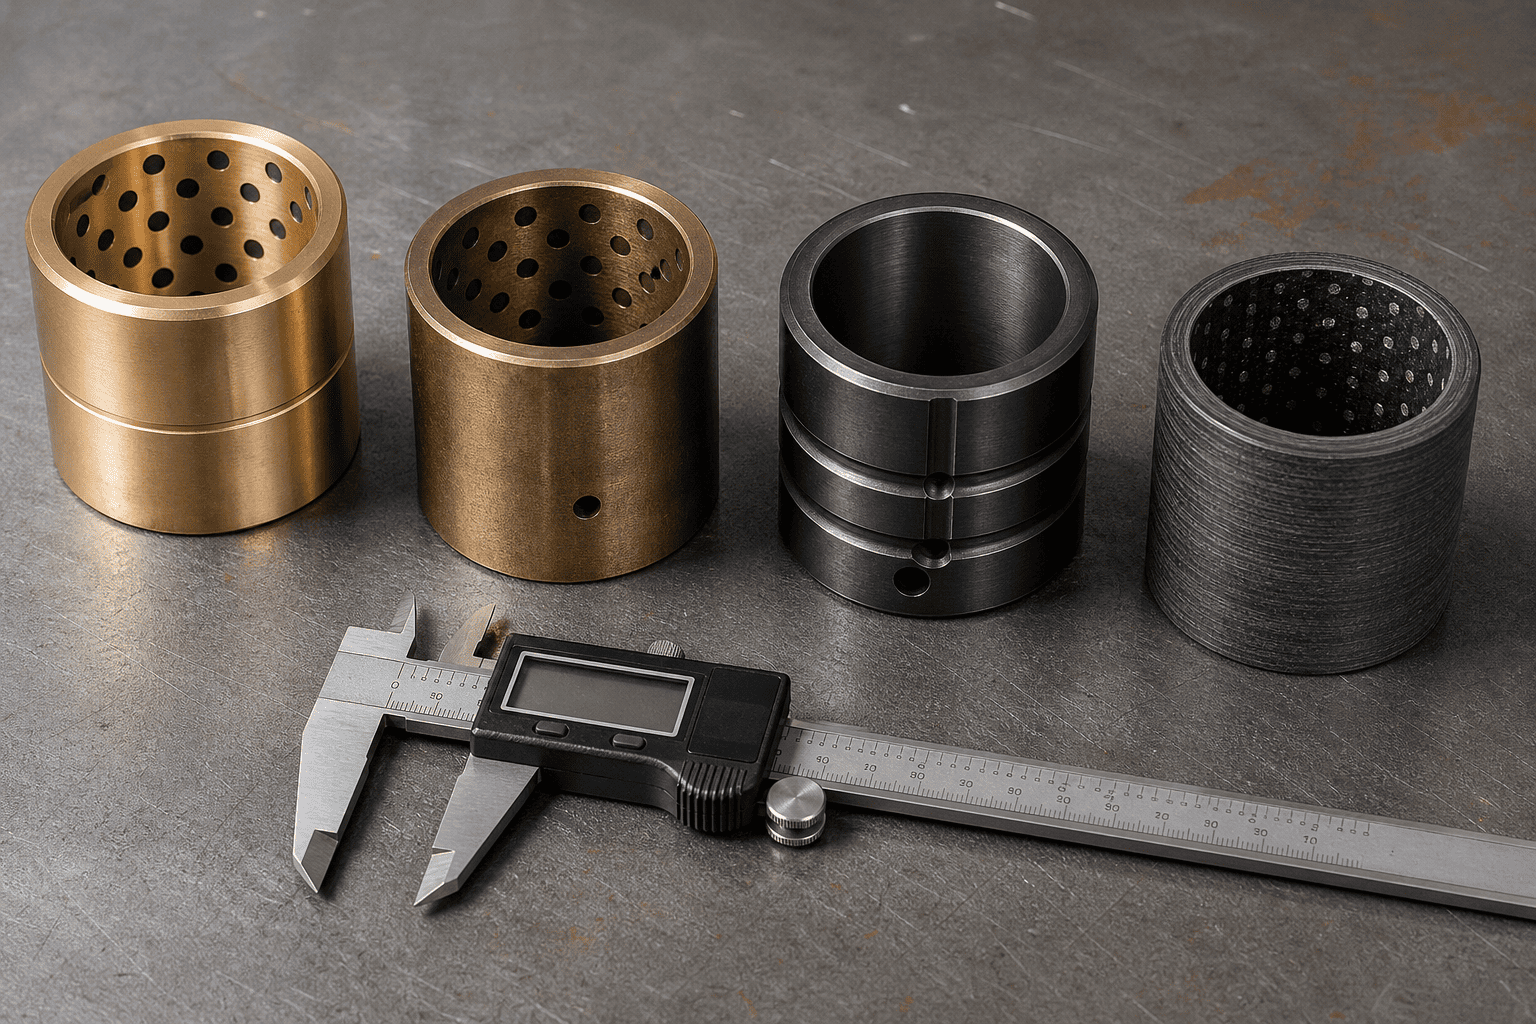
সঠিক বুশিং আর্কিটেকচার নির্বাচন করা হল 1,000 ঘন্টা এবং 10,000 ঘন্টা ঝামেলা-মুক্ত পিভট জীবনের মধ্যে পার্থক্য:
| বুশিং উপাদান গ্রেড | সর্বোচ্চ গতিশীল লোড | তৈলাক্তকরণ প্রয়োজন | সেরা অপারেটিং দৃশ্য |
|---|---|---|---|
| হাই-লিড ব্রোঞ্জ (SAE 660 / C93200) | 35 - 45 MPa (মধ্যম) | দৈনিক গ্রীসিং প্রয়োজন | হালকা শিল্প ও সাধারণ কৃষি |
| ম্যাঙ্গানিজ ব্রোঞ্জ (C86300 হাই-টেনসাইল) | 70 - 90 MPa (ভারী-শুল্ক) | পর্যায়ক্রমিক গ্রীসিং প্রয়োজন | মারাত্মক মাটি সরানো এবং খনির বালতি সংযোগ |
| কেস-হার্ডেনড স্টিল (8620 কার্বারাইজড 60HRC) | 120 - 150 MPa (চরম শক) | গ্রীসিং + উচ্চ চাপ মলি | প্যাকার, শিয়ার চোয়াল, ভারী ক্রাশার প্রত্যাখ্যান করুন |
| PTFE ফাইবার-ক্ষত কম্পোজিট (Duralon) | 100 - 140 MPa (জিরো গ্রিজিং) | 100% গ্রীস-মুক্ত স্ব-তৈলাক্তকরণ | উপসমুদ্র, খাদ্য-গ্রেড, এবং দুর্গম পিভট |
ভারী সিলিন্ডারের ক্লিভিসে কখনই একটি অকথিত বাণিজ্যিক 1045 কার্বন ইস্পাত পিন ইনস্টল করবেন না। স্ট্যান্ডার্ড 1045 এর পৃষ্ঠের কঠোরতা মাত্র 18 থেকে 22 HRC; এটি ম্যাঙ্গানিজ ব্রোঞ্জ বা শক্ত ইস্পাত বুশিংয়ের বিরুদ্ধে কয়েক সপ্তাহের মধ্যে বিকৃত এবং পিত্ত হবে।
বেস কোর মেটেরিয়াল: 4140 ক্রোম-মলিবডেনাম বা 8620 নিকেল-ক্রোমিয়াম অ্যালয় স্টিল, কোর টাফনেস (28-32 এইচআরসি) স্ন্যাপিং ছাড়াই চরম বাঁকানো শক শোষণ করার জন্য নিভে যাওয়া এবং টেম্পারড।
সারফেস কেস হার্ডেনিং: ইনডাকশন-কঠিন বা গভীর কেস-কারবারাইজড 58 থেকে 62 HRC থেকে ন্যূনতম 1.5 মিমি (0.060") গভীরতা।
সারফেস ফিনিশ: যথার্থ গ্রাউন্ড এবং Ra ≤ 0.2 μm (8 মাইক্রো-ইঞ্চি) এ পালিশ করা হয়েছে। . ক্ষয়কারী সামুদ্রিক, ডি-আইসিং রোড সল্ট, বা রাসায়নিক সার পরিবেশে, একটি 25-মাইক্রোন হার্ড ক্রোম প্লেটিং বা QPQ তরল নাইট্রাইডিং টপকোট শক্ত হয়ে যাওয়া ক্ষেত্রে নির্দিষ্ট করুন।
আপনার সরঞ্জামের ফ্লিট জুড়ে ক্রমাগত পিন গ্যালিং, ক্লঙ্কিং পিভট জয়েন্ট, বা ক্লিভিস কানের ফাটল অনুভব করছেন?
HCIC এর বিশেষ প্রকৌশল গোষ্ঠীর সাথে যোগাযোগ করুন। আমরা ম্যাঙ্গানিজ ব্রোঞ্জ, কেস-হার্ডেনড অ্যালয়, বা স্ব-তৈলাক্ত যৌগিক বুশিং দিয়ে সজ্জিত ভারী-শুল্ক কাস্টম সিলিন্ডার তৈরি করি, শূন্য-ডাউনটাইম নির্ভরযোগ্যতার জন্য প্রত্যয়িত 58-62 HRC ইন্ডাকশন-কঠিন পিনের সাথে যুক্ত।